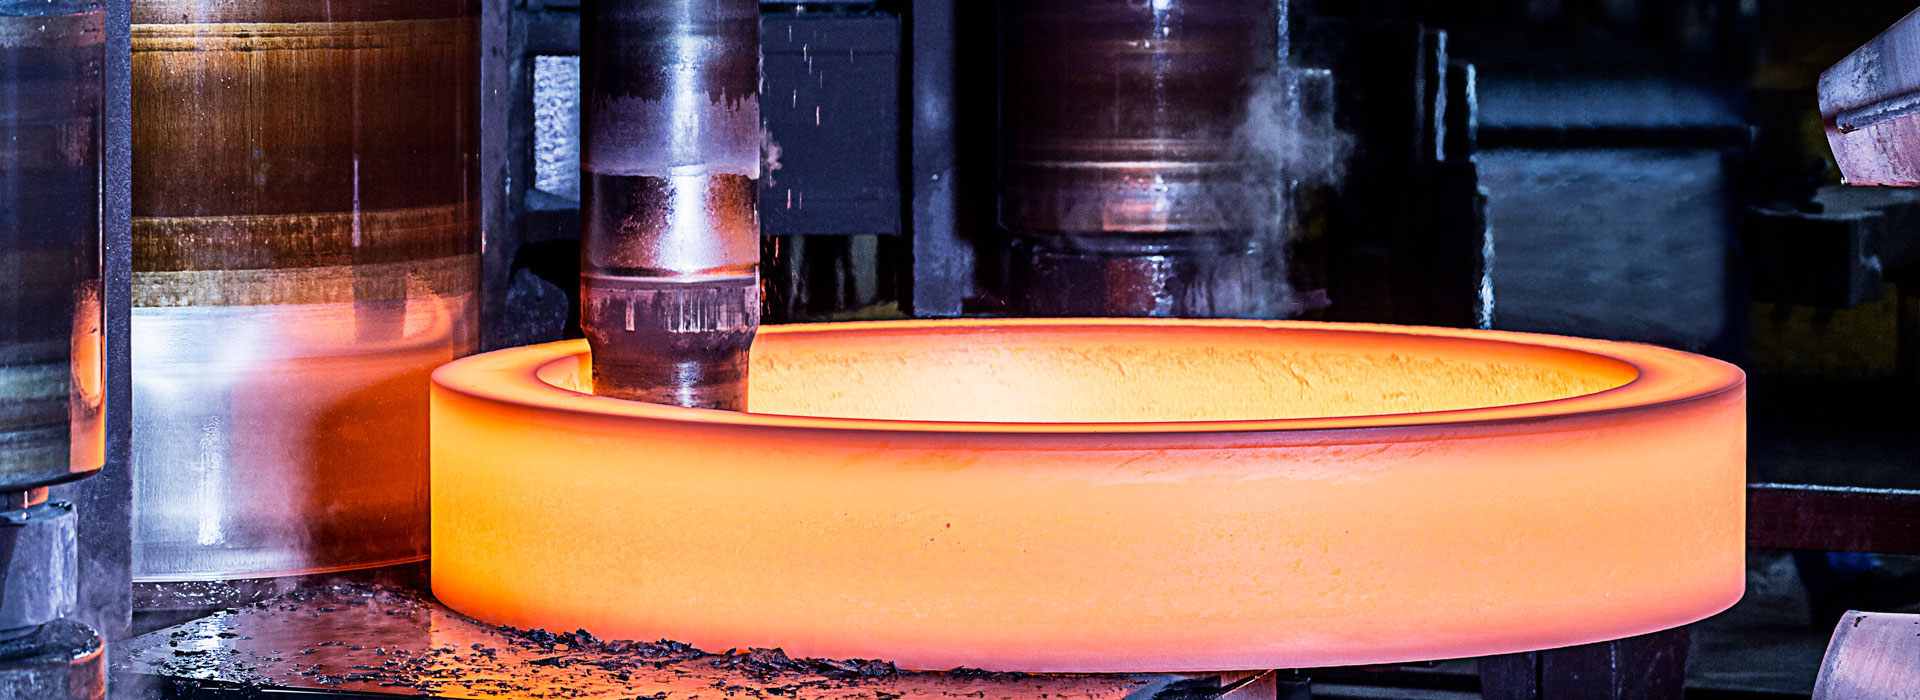
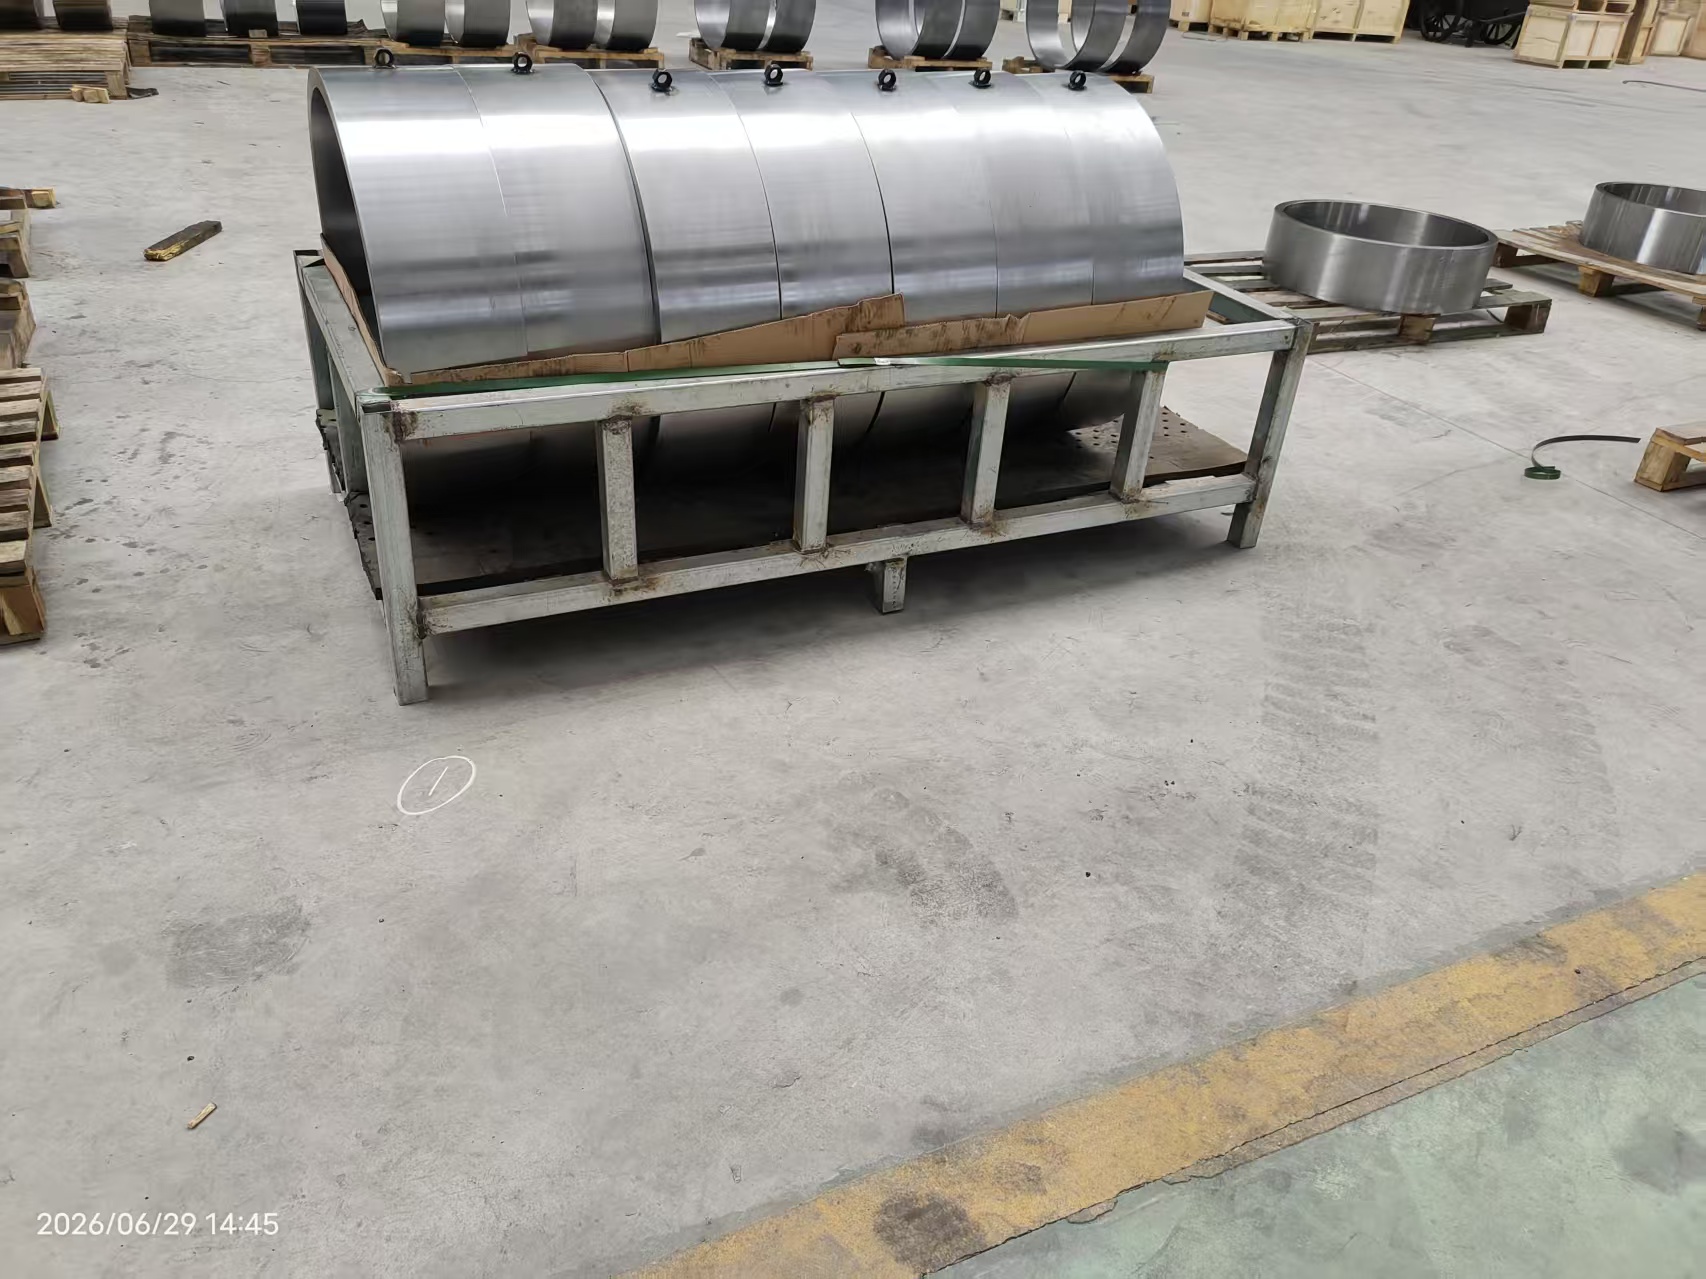
మెరైన్ ఫోర్జింగ్స్ కోసం అధిక-నాణ్యత ముడి పదార్థాల ఎంపిక
మెరైన్ కోసం అధిక-నాణ్యత ముడి పదార్థాల ఎంపికఫోర్జింగ్స్
మెరైన్ ఫోర్జింగ్ కోసం అధిక-నాణ్యత ముడి పదార్థాలను ఎంచుకున్నప్పుడు, మెటీరియల్ లక్షణాలు, పర్యావరణ అనుకూలత, తయారీ ప్రక్రియలు మరియు పరిశ్రమ ప్రమాణాలు వంటి అంశాలను సమగ్రంగా పరిగణనలోకి తీసుకోవడం అవసరం. కిందివి ప్రధాన దశలు మరియు అంశాలు:
1. మెటీరియల్ రకం మరియు అప్లికేషన్ దృశ్యాలను స్పష్టం చేయండి
మెరైన్ ఫోర్జింగ్స్ కోసం, పదార్థం ఎంపిక నిర్దిష్ట ప్రయోజనంపై ఆధారపడి ఉండాలి:
కార్బన్ స్టీల్ (A-క్లాస్ మరియు D-క్లాస్ మెరైన్ స్టీల్ వంటివి): షిప్ స్ట్రక్చరల్ కాంపోనెంట్స్ (పక్కటెముకలు, డెక్ సపోర్టులు వంటివి) కోసం ఉపయోగించబడుతుంది, ఇది తప్పనిసరిగా అధిక బలం మరియు వెల్డబిలిటీ అవసరాలను తీర్చాలి.
అల్లాయ్ స్టీల్ (Cr-Mo స్టీల్, Ni-Cr స్టీల్ వంటివి): క్రాంక్ షాఫ్ట్లు మరియు గేర్ల వంటి ఇంజన్ల కీలక భాగాల కోసం ఉపయోగించబడుతుంది, ఇది అలసట మరియు ప్రభావానికి నిరోధకతను కలిగి ఉండాలి.
స్టెయిన్లెస్ స్టీల్ (316L, డ్యూప్లెక్స్ స్టీల్ వంటివి): సముద్రపు నీటి కవాటాలు, పంప్ బాడీలు మొదలైన వాటి కోసం తినివేయు వాతావరణంలో ఉపయోగిస్తారు, అధిక తుప్పు నిరోధకత అవసరం.
టైటానియం మిశ్రమం: హై-ఎండ్ షిప్లలో లేదా ప్రత్యేక భాగాలలో (జలాంతర్గామిల కోసం భాగాలు వంటివి) ఉపయోగించబడుతుంది, ఇది తుప్పు-నిరోధకత, తేలికైనది, కానీ అధిక ధరను కలిగి ఉంటుంది.
2. రసాయన కూర్పు నియంత్రణ
ప్రమాణాలకు అనుగుణంగా: వర్గీకరణ సంఘాలు (ABS, DNV, LR, CCS వంటివి) లేదా అంతర్జాతీయ ప్రమాణాలకు (ASTM, EN) కట్టుబడి ఉండండి.
తక్కువ అశుద్ధ మూలకాలు: వేడి పెళుసుదనం మరియు చల్లని పెళుసుదనాన్ని నివారించడానికి సల్ఫర్ (S) మరియు ఫాస్పరస్ (P) యొక్క కంటెంట్ ≤ 0.025% ఉండాలి.
మిశ్రమం మూలకం ఆప్టిమైజేషన్: నికెల్ (Ni)ని జోడించడం వలన తక్కువ-ఉష్ణోగ్రత దృఢత్వాన్ని పెంచుతుంది, క్రోమియం (Cr) తుప్పు నిరోధకతను మెరుగుపరుస్తుంది మరియు మాలిబ్డినం (Mo) ధాన్యం నిర్మాణాన్ని మెరుగుపరుస్తుంది.
3. మెకానికల్ పనితీరు అవసరాలు
బలం మరియు దృఢత్వం: దిగుబడి బలం (≥ 355 MPa), తన్యత బలం (≥ 490 MPa), మరియు తక్కువ ఉష్ణోగ్రతల వద్ద ప్రభావం శక్తి (-40°C: ≥ 27 J).
తుప్పు నిరోధకత: సముద్రపు నీటి తుప్పుకు నిరోధకత కలిగిన ఉక్కును ఎంచుకోండి (రాగి (Cu) లేదా నికెల్ (Ni) కలిగిన ఉక్కు వంటివి), లేదా ఉపరితల చికిత్స (గాల్వనైజేషన్ వంటివి) చేయండి.
వ్యతిరేక అలసట పనితీరు: ఫోర్జింగ్ ప్రక్రియ మరియు వేడి చికిత్స ద్వారా, ధాన్యం నిర్మాణం ఆప్టిమైజ్ చేయబడుతుంది మరియు అంతర్గత లోపాలు తగ్గుతాయి.
4. ఉత్పత్తి ప్రక్రియ అవసరాలు
కరిగించే ప్రక్రియ: వాయువుల (H, O, N) కంటెంట్ను తగ్గించడానికి మరియు స్వచ్ఛతను మెరుగుపరచడానికి ఫర్నేస్-ఔట్సైడ్ రిఫైనింగ్ (LF/VD)తో కలిపి ఎలక్ట్రిక్ ఫర్నేస్లను ఉపయోగించండి.
ఫోర్జింగ్ ప్రక్రియ: తగినంత ఫోర్జింగ్ నిష్పత్తిని నిర్ధారించుకోండి (≥ 3:1), ధాన్యం నిర్మాణాన్ని మెరుగుపరచండి; వేడెక్కడం లేదా తక్కువ వేడెక్కడం నివారించడానికి చివరి ఫోర్జింగ్ ఉష్ణోగ్రతను నియంత్రించండి.
హీట్ ట్రీట్మెంట్ ప్రక్రియ: ఏకరీతి నిర్మాణాన్ని నిర్ధారించడానికి మరియు అవశేష ఒత్తిడిని తొలగించడానికి సాధారణీకరించడం, చల్లార్చడం మరియు నిగ్రహించడం (క్వెన్చింగ్ + టెంపరింగ్).
5. సరఫరాదారు అర్హతలు మరియు నాణ్యత హామీ
సర్టిఫికేషన్ అర్హతలు: సరఫరాదారు తప్పనిసరిగా వర్గీకరణ సంఘం నుండి ధృవీకరణ పొందాలి (ABS ఫ్యాక్టరీ గుర్తింపు వంటివి) మరియు ISO 9001 నాణ్యత నిర్వహణ వ్యవస్థను కలిగి ఉండాలి.
నాణ్యమైన రికార్డులు: మెటీరియల్ ట్రేసిబిలిటీ (మెల్టింగ్ ఫర్నేస్ నంబర్, హీట్ ట్రీట్మెంట్ బ్యాచ్ వంటివి) మరియు థర్డ్-పార్టీ టెస్ట్ రిపోర్ట్లు (SGS వంటివి) కోసం పత్రాలను అందించండి.
సాంకేతిక మద్దతు: ప్రక్రియ సమస్యలను (వెల్డింగ్ పారామితులను ఆప్టిమైజ్ చేయడం వంటివి) పరిష్కరించడంలో సప్లయర్ సహాయం చేయాల్సి ఉంటుంది.
6. తనిఖీ మరియు ధృవీకరణ
ఇన్కమింగ్ తనిఖీ:
రసాయన కూర్పు విశ్లేషణ (స్పెక్ట్రోమీటర్ ద్వారా కనుగొనబడింది).
మెకానికల్ ప్రాపర్టీ పరీక్షలు (టెన్సైల్, ఇంపాక్ట్, కాఠిన్యం).
నాన్-డిస్ట్రక్టివ్ టెస్టింగ్ (అల్ట్రాసోనిక్ టెస్టింగ్ UT, మాగ్నెటిక్ పార్టికల్ టెస్టింగ్ MT).
థర్డ్-పార్టీ వెరిఫికేషన్: కీ మెటీరియల్స్ తప్పనిసరిగా వర్గీకరణ సంఘం (CCS వంటివి) ద్వారా ఆన్-సైట్ తనిఖీకి లోనవాలి లేదా అధీకృత ప్రయోగశాలలో మళ్లీ పరీక్షించబడాలి.
విచారణ పంపండి
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్ను విశ్లేషించడానికి మరియు కంటెంట్ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు.
గోప్యతా విధానం